
بلاگ
جوش استیل چیست؟ انواع روش جوشکاری استیل

برای جوشکاری ورق استیل نباید فقط به ایجاد یک اتصال محکم بین دو قطعه فکر کرد؛ زیرا انتخاب درست روش جوشکاری مستقیما روی کیفیت، ظاهر، مقاومت به خوردگی و دوام نهایی قطعه اثر میگذارد. در مقابل انتخاب نادرست روش یا تنظیم نامناسب حرارت ممکن است باعث تاببرداشتن ورق، تغییر رنگ، ایجاد ترک و کاهش مقاومت به خوردگی در ناحیه جوش شود؛ مشکلاتی که در یک پروژه صنعتی هزینه تعمیر، دوبارهکاری و نگهداری را افزایش میدهند.
به همین دلیل، شناخت روشهای مختلف جوشکاری استنلس استیل و انتخاب آنها براساس گرید استیل، ضخامت ورق، نوع اتصال، میزان دقت موردنیاز و شرایط کاری قطعه اهمیت بالایی دارد. در این مقاله شهر استیل با ۱۰ روش رایج جوشکاری ورق استیل آشنا میشویم و روش اجرای هرکدام را بررسی میکنیم. با مطالعه این راهنما میتوانید متوجه شوید که هر روش برای چه شرایطی مناسبتر است و چه تاثیری بر کیفیت نهایی اتصال دارد.
جوش استیل چیست؟
جوش استیل به فرآیندی گفته میشود که در آن دو یا چند قطعه فولاد زنگنزن (استنلس استیل) با استفاده از حرارت، فشار یا ترکیبی از هر دو به یکدیگر متصل میشوند.
این نوع جوشکاری به دلیل مقاومت بالای استیل در برابر خوردگی، حرارت و مواد شیمیایی، نیازمند انتخاب روش، دستگاه و پارامترهای مناسب است تا اتصال نهایی از استحکام و ظاهر مطلوبی برخوردار باشدو
انواع روشهای جوشکاری ورق استنلس استیل
فرایند جوشکاری ورق استیل باتوجهبه ضخامت و پرداخت سطحی متریال و نوع کاربرد محصول نهایی متفاوت است. به همین دلیل روشهای مختلفی برای جوشکاری ورق، میلگرد، قوطی و جوشکاری لوله استیل وجود دارد. در ادامه با روشهایی که رایجتر هستند آشنا میشویم.
- جوشکاری TIG
- جوشکاری مقاومتی
- جوشکاری MIG
- جوشکاری با الکترود روکشدار (SMAW)
- جوشکاری با سیم توپودری (FCAW)
- جوشکاری اصطکاکی (Friction Welding)
- جوشکاری لیزری (Laser Welding)
- جوشکاری پلاسما (PAW)
- جوشکاری با پرتو الکترونی (EBW)
- جوشکاری استیل با CO2

1- جوشکاری TIG یا جوشکاری قوس تنگستن با گاز محافظ (GTAW)
جوشکاری TIG به دلیل کیفیت بالای جوش، انعطافپذیری و دوام طولانیمدت، یکی از رایجترین روشهای جوشکاری ورق استنلس استیل است. این روش حرارت ورودی نسبتا کمی ایجاد میکند و به همین دلیل برای جوشکاری ورق استیل نازک و قطعات نازک گزینه مناسبی است.
در این فرایند معمولا از گاز آرگون بهعنوان گاز محافظ استفاده میشود که بستهبه نیاز پروژه با گازهایی مانند هلیوم، هیدروژن و نیتروژن ترکیب میشود.
برای جلوگیری از اکسیداسیون و افزایش مقاومت در برابر خوردگی میتوان از جوشکاری یکطرفه همراه با گاز محافظ پشتی (Backing Gas) استفاده کرد. در این روش گاز محافظ در سمت داخلی اتصال جریان پیدا میکند و از سطح پشت جوش در برابر اکسیداسیون محافظت میکند.
2- جوشکاری مقاومتی یا نقطهای
جوشکاری مقاومتی یا همان جوشکاری نقطهای (Resistance / Spot Welding)، یکی از اقتصادیترین روشهای جوشکاری ورق های استیل است. تجهیزات جوشکاری مقاومتی (RW) انعطافپذیری بالایی دارند و بهراحتی و با اطمینان میتوان از آنها در پروژههای کوچک و بزرگ استفاده کرد.
در این روش، جریان الکتریکی از محل اتصال عبور داده میشود و حرارت ناشی از مقاومت الکتریکی، لبههای فلز را گرم میکند و باعث اتصال آنها به یکدیگر میشود.
این روش برای فلزاتی با نقطه ذوب نسبتا پایین، بهرهوری بالایی دارد؛ زیرا پارامترهای جوشکاری را میتوان متناسب با شرایط تنظیم کرد تا تغییر شکل و اعوجاج فلز به حداقل برسد. برای آشنایی بیشتر با پارامترها، توصیه میکنیم که نگاهی به مقاله «جوشکاری چیست» داشته باشید.
3- جوشکاری MIG یا جوشکاری قوس فلزی با گاز محافظ
جوشکاری MIG یا جوشکاری قوس فلزی با گاز محافظ (GMAW) یک فرایند نیمهخودکار است که در صورت اجرای صحیح، اتصال محکم و قابلاعتمادی بین دو قطعه استنلس استیل ایجاد میکند. در این روش از گاز محافظ غنی از آرگون (جوش آرگون) و یک الکترود سیمی توپر استفاده میشود.
جوشکاری MIG به دلیل امکان استفاده از منبع تغذیه جریان پالسی محبوبیت بالایی دارد؛ زیرا جریان پالسی جوشکاری نقاط دشوار و مناطق با دسترسی محدود را آسانتر میکند. همچنین بسته به نیاز از سایر مخلوطهای گازی شامل هلیوم، اکسیژن و دیاکسید کربن نیز استفاده میشود. این ترکیبات گازی به پایدار شدن قوس الکتریکی و بهبود کیفیت جوش استیل کمک میکنند.

4- جوشکاری قوس فلزی با الکترود روکشدار (SMAW)
جوش استیل با الکترود روکشدار (Stick Welding) از نظر هزینه، قابلیت حمل تجهیزات و سادگی اجرا، انتخاب اول در بسیاری از پروژهها است. فرایند SMAW را میتوان تقریبا در هر محیطی اجرا کرد و به همین دلیل برای کارهای تعمیراتی مختلف و جوشکاری استنلس استیل در فضای باز مناسب است.
قطعات استیل ضدزنگ با ضخامت بیشتر از ۲ میلیمتر معمولا گزینه مناسبتری برای SMAW هستند؛ زیرا کنترل حرارت ورودی در این روش نسبتبه برخی روشهای دیگر دشوارتر است. انتخاب الکترود مناسب نیز بخش مهمی از فرایند است. از گریدهای رایج الکترود میتوان به ورق استیل 316، 308 و 312 اشاره کرد.
5- جوشکاری با سیم توپودری (FCAW)
جوشکاری استیل با سیم توپودری (Flux-Cored Arc Welding) در برخی پروژهها نسبتبه جوشکاری با الکترود ترجیح داده میشود؛ زیرا معمولا مهره جوش یکنواختتری ایجاد میکند. در صورت کار با قطعاتی با ضخامتهای متفاوت، بالا بودن قیمت ورق استیل یا در شرایط دشوار جوشکاری میتوان از گاز محافظ نیز در فرآیند FCAW استفاده کرد.
استفاده از زاویه کشش حدود ۱۰ درجه باعث میشود شار به سمت حوضچه جوش حرکت کند و پوشش کافی روی مهره جوش ایجاد شود.
6- جوشکاری اصطکاکی (Friction Welding)
جوشکاری ورق استیل به روش اصطکاکی مانند جوشکاری مقاومتی به مواد مصرفی یا فلز پرکننده نیاز ندارد؛ بنابراین در شرایطی که هندسه قطعات امکان استفاده از این روش را فراهم کند، گزینه اقتصادی و مناسبی است.
این روش بهویژه برای جوشکاری استیل استنلس آستنیتی از جمله ورق استیل 304 مناسب است؛ زیرا این استیلها معمولا حدود ۱۶ تا ۲۶ درصد کروم و ۸ تا ۲۲ درصد نیکل دارند.
در اجرای جوشکاری اصطکاکی باید به عواملی مانند فشار اصطکاک، طول سوختگی و سرعت چرخش توجه داشت. همچنین باتوجهبه نوع کاربرد، برخی از زیرشاخههای جوشکاری اصطکاکی ممکن است مناسبتر باشند؛ از جمله:
- فرایند اصطکاکی هیدرو پیلار (FHPP)
- جوشکاری اصطکاکی اغتشاشی (FSW)
- جوشکاری اصطکاکی نفوذی (Friction Plunge Welding)

7- جوشکاری لیزری (Laser Welding)
جوشکاری لیزری یکی از روشهای پیشرفته جوشکاری استنلس استیل مانند ورق استیل 310 است. در این روش برای اتصال قطعات از پرتو لیزر با شدت بالا استفاده میشود. این روش دقت بسیار بالایی دارد و با آن میتوان جوشهایی تمیز و یکنواخت با حداقل میزان اعوجاج ایجاد کرد. به همین دلیل جوشکاری لیزری برای کاربردهای ظریف و پیچیده، مانند صنایع پزشکی و الکترونیک که در آنها دقت و کیفیت ظاهری اتصال اهمیت زیادی دارد، گزینه مناسبی است. این روش را میتوان برای مواد با ضخامت کم و زیاد به کار برد و از این نظر انعطافپذیری بالایی در پروژههای مختلف دارد.
دقت بالای فرایند و حرارت ورودی کم باعث میشود احتمال تاببرداشتن یا تغییر شکل قطعه کاهش پیدا کند. از طرف دیگر، سرعت بالای جوشکاری به افزایش بهرهوری کمک میکند، بدون اینکه کیفیت اتصال کاهش پیدا کند. جوش ایجادشده در این روش معمولا تمیز و بدون پاشش است و به همین دلیل برای صنایعی که ظاهر نهایی و کیفیت سطح جوش اهمیت دارد، انتخاب مناسبی محسوب میشود.
8- جوشکاری پلاسما (PAW)
جوشکاری قوس پلاسما از نظر نحوه عملکرد شباهت زیادی به جوشکاری قوس تنگستن با گاز محافظ (GTAW یا TIG) دارد؛ با این تفاوت که نحوه ایجاد و هدایت قوس پلاسما در این روش متفاوت است.
در جوشکاری قوس پلاسما، قوس پلاسما از طریق یک نازل عبور میکند که با محدود کردن گسترش قوس، آن را متمرکز میسازد. در نتیجه قوسی با چگالی انرژی بالا ایجاد میشود. قوس ایجادشده در این روش نسبتبه قوسهای متداول جوشکاری باریکتر و متمرکزتر است. به همین دلیل در جوش استیل ممکن است استفاده از پوشش گستردهتر گاز محافظ برای محافظت مناسب ناحیه جوش مفید باشد.
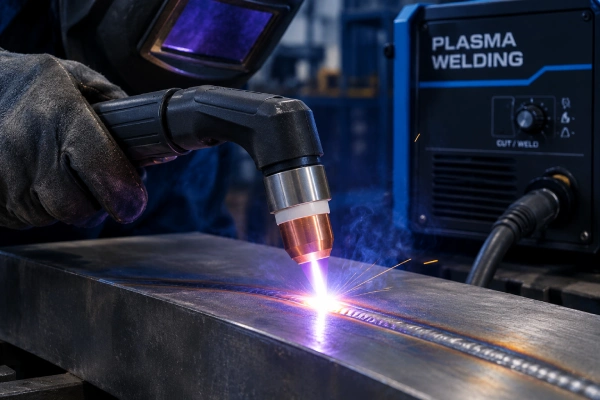
ترکیبات گازهای محافظ مورد استفاده در PAW برای جوشکاری استنلس استیل، شباهت زیادی به ترکیبات مورد استفاده در فرایند GTAW دارند؛ اما امکان کنترل دقیقتر قوس پلاسما باعث میشود کنترل حرارت ورودی به قطعه بهتر انجام شود و استفاده از این روش برای نمونههای حساستر و باارزشتر مانند ورق استیل طلایی مرسومتر است.
از آنجا که استیل ضدزنگ حاوی مقادیر قابلتوجهی عناصر آلیاژی هستند، منطقه متاثر از حرارت (HAZ) یکی از چالشهای مهم هنگام جوشکاری آنها است. قوس باریک و متمرکز در جوشکاری پلاسما، میزان حرارت منتقلشده به اطراف خط جوش را محدود میکند و نقش موثری در کاهش اندازه منطقه متاثر از حرارت دارد.
9- جوشکاری با پرتو الکترونی (EBW)
در فرایند جوشکاری با پرتو الکترونی (EBW)، الکترونها با سرعت و انرژی بالا به سطح فلز پایه برخورد میکنند. انرژی حاصل از برخورد این الکترونها بهصورت حرارت آزاد شده و باعث ذوب موضعی قطعه کار و ایجاد اتصال میشود.
جوشکاری با پرتو الکترونی امکان ایجاد درز جوش باریک و عمیق را فراهم میکند. از آنجا که حرارت در ناحیه بسیار محدودی متمرکز میشود، میزان حرارت منتقلشده به اطراف جوش کاهش مییابد و در نتیجه اندازه و آثار منطقه متاثر از حرارت به حداقل میرسد. این ویژگی در جوشکاری انواع گریدهای استیل از جمله ورق استیل 430 بسیار مهم است؛ زیرا کاهش حرارت ورودی باعث کاهش تغییرات حرارتی و اعوجاج قطعه در اطراف محل جوش میشود.
10- جوشکاری استیل با دستگاه co2
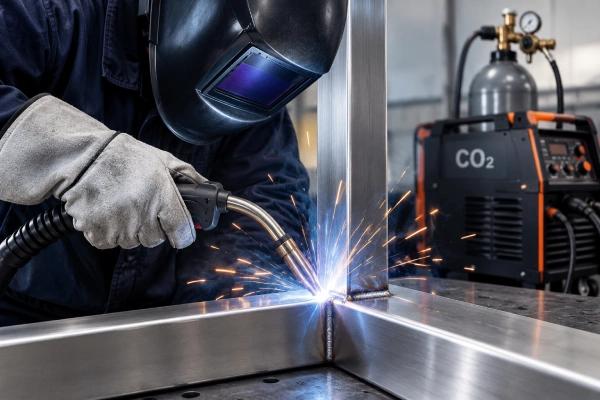
جوشکاری استیل با گاز co2 معمولا به روش MIG/MAG یا GMAW انجام میشود. در این فرایند یک سیم جوش بهصورت پیوسته به محل اتصال تغذیه میشود و قوس الکتریکی بین سیم و قطعه کار، حرارت لازم برای ذوب فلز پایه و سیم جوش را ایجاد میکند. گاز محافظ نیز از حوضچه مذاب در برابر تماس با هوای محیط محافظت میکند.
برای جوشکاری استیل استفاده از روش جوشکاری CO2 خالص معمولا انتخاب مناسبی نیست؛ زیرا واکنشپذیری بالای آن بر کیفیت جوش و ترکیب شیمیایی فلز جوش اثر میگذارد. به همین دلیل از مخلوطهای گازی حاوی آرگون و مقدار کنترلشدهای CO₂ استفاده میشود. ترکیب دقیق گاز به گرید استیل، نوع سیم جوش، ضخامت قطعه و شرایط جوشکاری بستگی دارد.
The stainless steel welding process varies depending on the thickness and finish of the material, as well as the use of the finished product. While there are a variety of methods for welding stainless steel, there are three that are used most commonly by welders in the United States. These stainless steel welding methods are TIG welding, resistance welding and MIG weldin
فرآیند جوشکاری فولاد ضد زنگ بسته به ضخامت و پرداخت مواد و همچنین استفاده از محصول نهایی متفاوت است. در حالی که روش های مختلفی برای جوشکاری فولاد ضد زنگ وجود دارد، سه روش وجود دارد که بیشتر توسط جوشکاران در ایالات متحده استفاده می شود. این روش های جوشکاری فولاد ضد زنگ عبارتند از جوشکاری TIG، جوشکاری مقاومتی و جوشکاری MIG.
چگونه روش مناسب جوشکاری ورق استیل را انتخاب کنیم؟
انتخاب روش مناسب برای جوشکاری ورق استیل و خدمات استیل کاری به عوامل مختلفی مانند ضخامت متریال، الزامات کیفی پروژه و شرایط محیطی بستگی دارد.
- اگر دقت جوش و کیفیت ظاهری اتصال در اولویت باشد، جوشکاری TIG گزینه مناسبی است.
- جوشکاری MIG سرعت بالاتری دارد و برای پروژههای بزرگتر و نیازمند به اتصالات مستحکم و اجرای سریع مناسب است.
- جوش استیل با الکترود روکشدار برای کارهای اجرایی در محل و تعمیرات گزینه مناسبی است؛ بهویژه زمانی که انعطافپذیری و دوام فرایند اهمیت داشته باشد.
بنابراین برای انتخاب روش مناسب باید شرایط و نیازهای هر پروژه را بهصورت جداگانه بررسی کرد. هر روش جوشکاری مزایا و محدودیتهای خاص خود را دارد و انتخاب صحیح آن نقش موثری در دستیابی به اتصال باکیفیت، مستحکم و بادوام خواهد داشت.
چالشهای جوشکاری استیل و راهکارهای کنترل آن
جوشکاری ورق استیل به دلیل ویژگیهای مکانیکی و حرارتی این متریال، چالشهای خاص خود را دارد. تنوع گریدها و ساختارها، از جمله آستنیتی، فریتی، مارتنزیتی، رسوبسختشونده و داپلکس نیز پیچیدگی فرایند جوشکاری را بیشتر میکند.
در ادامه مهمترین چالشهای جوشکاری و پرداخت کاری استیل و راهکارهای کنترل آنها را بررسی میکنیم:
تاببرداشتن و ترکخوردگی
استیل ضدزنگ هدایت حرارتی پایینی دارد و در عین حال ضریب انبساط حرارتی آن بالاست؛ بنابراین در برابر تاببرداشتن و ترکخوردگی حساسیت بالایی دارد. ورود بیشازحد حرارت هنگام جوشکاری یا تغییر سریع دما تنشهایی در فلز ایجاد میکند که هنگام سرد شدن باعث اعوجاج و تغییر شکل قطعه میشوند.
یکی از راههای کنترل تاببرداشتن و ترکخوردگی، کاهش حرارت ورودی هنگام جوشکاری است. بااینحال کاهش بیشازحد حرارت نیز ممکن است باعث افت کیفیت جوش و ذوب نشدن کامل یا عدم همجوشی مناسب قطعات شود؛ بنابراین باید بین حرارت ورودی بالا و حرارت ناکافی تعادل برقرار کرد.
راهکار دیگر، ایجاد یک هیتسینک در پشت خط جوش است. برای این کار میتوان یک قطعه مس یا برنج را پشت درز قرار داد تا حرارت اضافی را جذب کند و میزان انتقال حرارت به قطعه کاهش یابد.
زنگزدگی و خوردگی در محل جوش
استیل ضدزنگ به مقاومت بالای خود در برابر خوردگی شهرت دارد؛ اما حرارت بیشازحد هنگام جوشکاری ممکن است مقاومت به خوردگی ناحیه جوش را کاهش دهد و زمینه ایجاد زنگزدگی را فراهم کند. همچنین آلودگی ناشی از کربن موجود در فلز پرکننده یکی دیگر از عواملی است که ناحیه متاثر از حرارت را تحت تاثیر قرار میدهد.
انتخاب دمای مناسب جوشکاری و استفاده از فلز پرکننده یا آلیاژ فیلر مناسب استیل ضدزنگ متناسب با نوع پروژه، خطر ایجاد خوردگی و زنگزدگی در محل جوش را تا حد زیادی کاهش میدهد.
جوشکاری فولادها و فلزات غیرهمجنس
جوش دادن فلزات غیرهمجنس یا گریدهای مختلف استیل به یکدیگر میتواند چالشبرانگیز باشد؛ بهخصوص زمانی که دمای ذوب دو فلز اختلاف زیادی داشته باشد. در چنین شرایطی دستیابی به همجوشی مناسب و اتصال موثر دو فلز دشوارتر میشود.
در این موارد انتخاب سیم یا میله پرکننده مناسب اهمیت زیادی دارد. هنگام اتصال استیل ضدزنگ به آلیاژی متفاوت، انتخاب فیلر باید براساس ترکیب شیمیایی و شرایط کاری هر دو متریال انجام شود. پیشگرم کردن فلزات نیز در برخی کاربردها به بهبود فرایند اتصال کمک میکند.
تغییر متریال بین پروژههای مختلف
تفاوت دمای ذوب استیل استنلس و استیل ساده کربنی میتواند هنگام جابهجایی بین پروژهها یا متریالهای مختلف مشکلساز شود. دمای ذوب استیل ضدزنگ حدود ۱۳۷۵ تا ۱۵۳۰ درجه سانتیگراد و دمای ذوب استیل نرم حدود ۱۴۲۵ تا ۱۵۴۰ درجه سانتیگراد است.
این تفاوت باعث میشود تنظیم پارامترهای جوشکاری هنگام تغییر از یک متریال به متریال دیگر اهمیت بیشتری پیدا کند؛ زیرا شرایط حرارتی مناسب برای یک نوع استیل لزوما برای دیگری مناسب نیست.
بخارها و دودهای سمی
یکی از مهمترین مسائل ایمنی هنگام جوش استیل، بخارها و دودهای ناشی از فرایند جوشکاری است. در برخی شرایط، ترکیبات کروم ششظرفیتی (Hexavalent Chromium) در دود حاصل از جوشکاری ایجاد میشوند. این ترکیبات زمانی شکل میگیرند که لایه اکسید کروم روی سطح فولاد در اثر حرارت فرایند جوشکاری تخریب شود.
به همین دلیل تهویه مناسب محیط و استفاده از ماسک تنفسی و تجهیزات حفاظت تنفسی مناسب برای کاهش تماس جوشکار با دود و بخارهای حاصل از جوشکاری اهمیت زیادی دارد.
انتخاب روش مناسب، مهمترین بخش در خدمات جوشکاری ورق استیل
جوشکاری ورق استیل فقط به انتخاب دستگاه و ایجاد اتصال بین دو ورق محدود نمیشود. گرید استیل، ضخامت ورق، میزان حرارت ورودی، نوع اتصال و شرایط کاری قطعه همگی روی نتیجه نهایی تاثیر میگذارند. انتخاب نادرست روش جوشکاری چالشهایی مانند تاببرداشتن ورق، ایجاد ترک، تغییر ظاهر سطح یا کاهش مقاومت به خوردگی ناحیه جوش را به همراه میآورد؛ بنابراین در پروژههای صنعتی، انتخاب روش جوشکاری ورق استیل باید با بالاترین سطح دقت انجام شود.
در این مقاله ۱۰ روش جوشکاری استنلس استیل را بررسی کردیم و با تفاوتها و کاربردهای هرکدام آشنا شدیم. با استفاده از این اطلاعات میتوانید هنگام جوش استیل، بهترین روش را باتوجهبه مشخصات ورق و نیاز پروژه انتخاب کنید و در نهایت به اتصالی مستحکم، دقیق و بادوام برسید.
برای تامین ورق استیل موردنیاز پروژه و خطوط تولید میتوانید روی خدمات شهر استیل یکی از نامهای شناختهشده و ارگانهای معتبر وارد کننده ورق استیل حساب کنید. برای دریافت مشاوره، استعلام قیمت و ثبت سفارش ورق استیل وارداتی با کارشناسان شهر استیل تماس بگیرید.

سلام روزتون بخیر چه گریدهایی از استیل برای جوشکاری مناسب هستن؟
سلام و عرض ادب
برای جوشکاری و اتصال قطعات فلزی با استفاده از فرایند جوشکاری، گریدهای مختلفی از استیل وجود دارند که میتوانند مناسب باشند. انتخاب گرید مورد نیاز بستگی به نیازها و شرایط خاص هر کاربرد دارد، اما برخی از گریدهایی که برای جوش استیل مناسب تر هستند شامل گرید 304 / 304L استیل ،گرید 316 / 316L استیل ، گرید 308L استیل، گرید 430 استیل
نقطه جوش استیل چیه
سلام و عرض ادب
نقطه جوش استیل به دمایی اطلاق میشود که در آن، استیل از حالت جامد به حالت مایع تبدیل میشود. دمای نقطه جوش استیل با توجه به نوع و آلیاژهای مختلف آن متفاوت است، اما در بیشتر موارد بین 1300-1600 درجه سانتیگراد قرار دارد.
سلام وقتتون بخیر برای جوشکاری استیل شما کدوم روش رو پیشنهاد می کنید که مقرون به صرفه باشه ؟
سلام و عرض ادب
برای جوشکاری استیل، روشهای مختلفی وجود دارد که هرکدام مزایا و معایب خود را دارند. اما به طور کلی، روش TIG (Tungsten Inert Gas) یا همچنین به عنوان جوشکاری با قوس الکتریکی تنگستن شناخته میشود، برای جوشکاری استیل توصیه میشود. این روش دقت بالا، کنترل حرارت مناسب و جوانهزدایی کمتر را فراهم میکند. البته هزینه اجرای این روش نسبت به سایر روشها بالاتر است، اما نتایج بهتر و کار با کیفیت تر حاصل خواهید کرد.
ارزون ترین روش جوش استیل چیه ؟
سلام و عرض ادب
سته به نوع استیل و شرایط کاربرد، روشهای مختلفی برای جوشکاری استیل وجود دارد. اما ارزانترین روش جوش استیل، جوشکاری با الکترود است. این روش جوشکاری در مقایسه با روشهای دیگر، هزینه کمتری دارد و میتواند در بسیاری از کاربردهای صنعتی استفاده شود. البته باید توجه داشت که با توجه به نوع استیل و شرایط کاربرد، روش جوشکاری با الکترود ممکن است مناسب نباشد و روشهای دیگری مانند جوشکاری با گاز، جوشکاری با فلز پایه و… باید استفاده شود.
کنترل حرارت جوشکاری استیل خیلی مهمه؟
سلام و عرض ادب
برای جوشکاری استیل، کنترل دما خیلی مهم است. تغییرات حرارتی باید به حداقل برسد تا از ایجاد تنش های غیر مطلوب و تغییرات ساختاری جلوگیری شود.
با سلام خدمت ادمین عزیز و دوستان زحمت کش
میخواستم ببینم برای تولید مخازن استیل میتونیم از دستگاه co2 با سیم استیل 0/8 استفاده کنیم یا نه؟
استحکام و زیبایی جوش هم برامون مهمه
با تشکر
سلام و عرض ادب
استفاده از دستگاه co2 با سیم استیل 0/8 برای تولید مخازن استیل ممکن است مناسب نباشد. زیرا سیم استیل 0/8 احتمالاً بسیار نازک است و ممکن است منجر به جوش ضعیف و ناپایدار شود. برای تولید مخازن استیل با استحکام و زیبایی جوش مناسب، بهتر است از سیم استیل با قطر مناسب و دستگاه جوش مناسب استفاده کنید. برای اطمینان از انتخاب صحیح، بهتر است با یک متخصص جوشکاری مشورت کنید.
سلام برای جوشکاری لوله استیل با ضخامت یک یا دو میلی کدام روش بهتر است ممنون
با عرض سلام
ممنون از اینکه سایت مارو انتخاب کردین
برای جوشکاری لولههای استیل با ضخامت یک یا دو میلیمتر، معمولاً از روش TIG (Tungsten Inert Gas) یا همان جوشکاری تنگستن با گاز محافظ استفاده میشود. این روش برای جوشکاری لولههای نازک و دقیق بسیار مناسب است زیرا این روش امکان کنترل دقیق دمای جوش و سرعت جریان ذرات فلزی را فراهم میکند.
در روش TIG، از الکترود تنگستن برای ایجاد قوس الکتریکی استفاده میشود و گاز محافظ برای حفاظت از قوس و منطقه جوش در برابر هوا استفاده میشود. این روش به عنوان یک روش پاک و دقیق شناخته میشود و برای جوشکاری لولههای نازک و دقیق مناسب است.
به هر حال، قبل از انجام هر نوع جوشکاری، بهتر است با توجه به نوع فلز، ضخامت لوله و نیازهای خاص پروژه، با یک متخصص جوشکاری مشورت کنید تا بهترین روش جوشکاری برای شرایط خاص شما را تعیین کنید.
با سلام و عرض ادب آیا برای جوش قطعات استیل الکترود مخصوص جهت استفاده از دستگاه جوشکاری معمولی که برای آهن استفاده میشه وجود داره؟
با عرض سلام
ممنون از اینکه سایت مارو انتخاب کردین
بله، برای جوش قطعات استیل نیز الکترودهای خاصی وجود دارد که بخصوص برای استفاده در دستگاههای جوشکاری معمولی مناسب هستند. این الکترودها به عنوان الکترودهای جوشکاری استیل شناخته میشوند و برای جوشکاری قطعات استیل با استفاده از دستگاه جوشکاری معمولی استفاده میشوند.
الکترودهای جوشکاری استیل معمولاً دارای کد و استاندارد خاصی هستند که بر روی بستهبندی آنها نوشته شده است. برای جوش قطعات استیل با استفاده از دستگاه جوشکاری معمولی، الکترودهای با کد E308 و E316 بسیار معمول هستند. این الکترودها مخصوص جوش قطعات استیل با ترکیبات شیمیایی مشخص هستند و برای اتصال قطعات استیل به یکدیگر مناسب هستند.
قبل از انتخاب الکترود مناسب، بهتر است با توجه به نوع و خصوصیات قطعات استیل خود، با یک متخصص جوشکاری مشورت کنید تا الکترود مناسب را برای کار خود انتخاب کنید.
سلام آدرس جوشکاری قزوین لطف کنین
سلام ببخشید من میخوام یک مخزن یک متری با ورق استیل ۴ میل جوش بدم دستگاه جوش برق معمولی تک فاز دارم آیا میشه با الکترود استیل جوش بدم
با سلام
با دستگاه جوش معمولی تک فاز میتونید این کار را انجام بدید اما نیاز به دقت و مهارت زیادی دارید. برای نتیجه بهتر، یک دستگاه جوش اینورتر که کنترل جریان دقیقتری داره، کار شما را راحتتر میکنه.
به عنوان یک مهندس متالورژی، تأکید میکنم که جوشکاری استیل یک هنر و علم است و بدون دانش کافی در مورد حساسیت، نباید سراغ آن رفت. ممنون بابت هشدارها.
بسیار مقاله خوبی بود. خیلی از جوشکاران تازهکار اهمیت گرمای ورودی کم و سرعت بالای جوش را در فولادهای ضد زنگ نادیده میگیرند که باعث سوختن کروم میشود.
سلام ممنون از مقاله خوبتون. استفاده از سیمجوشهای کم کربن به جای 308 معمولی میتونه به طور کامل ریسک خوردگی مرزدانهای از بین ببره؟
سلام ممنون از حسن توجه شما
خیر، سیمجوش کم کربن ریسک حساس شدن را به حداقل میرسونه اما نمیتونه آن را به طور کامل از بین ببره.