
بلاگ
جوشکاری ظریف استیل؛ روش های جوشکاری ورق استیل نازک
جوشکاری ظریف استیل به فرایند اتصال قطعات استیل با ضخامت کم، ابعاد کوچک یا جزییات حساس گفته میشود. در این فرایند علاوهبر استحکام اتصال، دقت جوش، ظرافت ظاهری و جلوگیری از تغییر شکل قطعه بر اثر حرارت اهمیت بالایی دارد. معمولا در ساخت قطعات دکوراتیو، تجهیزات پزشکی، صنایع غذایی، قطعات صنعتی کوچک و محصولاتی که سطح صاف و یکدست دارند، برای رسیدن به اتصال مقاوم و دقیق با حداقل پاشش جوش، تغییر رنگ، تابیدگی و آسیب به سطح فلز از روش جوشکاری ظریف استیل استفاده میشود. باتوجهبه ضخامت ورق، نوع استیل، شکل قطعه و حساسیت ظاهری اتصال روشهای جوشکاری TIG، جوشکاری MIG/MAG و جوشکاری لیزری و جوش نقطهای برای جوش استیل وجود دارد که در این راهنما بهطور کامل با آنها آشنا میشویم.
انتخاب ورق استیل مناسب برای جوشکاری ظریف
اگر برای ساخت قطعات ظریف و حساس به دنبال ورق استیل با ضخامت و گرید مناسب هستید، کارشناسان شهر استیل میتوانند شما را در انتخاب بهترین متریال متناسب با نوع جوشکاری راهنمایی کنند. برای دریافت مشاوره و بررسی قیمت روز انواع ورق استیل با ما در ارتباط باشید.
بهترین روشهای جوشکاری ورق استیل نازک کداماند؟
باتوجهبه اینکه استیل در ضخامتهای پایین ممکن است بر اثر حرارت زیاد دچار سوختگی، اعوجاج یا تغییر رنگ شود، انتخاب روش جوشکاری و کنترل حرارت نقش تعیینکنندهای در کیفیت نهایی کار دارد. باتوجهبه ضخامت ورق، نوع استیل، شکل قطعه و حساسیت ظاهری اتصال، جوش استیل را میتوان به روشهای زیر انجام داد:
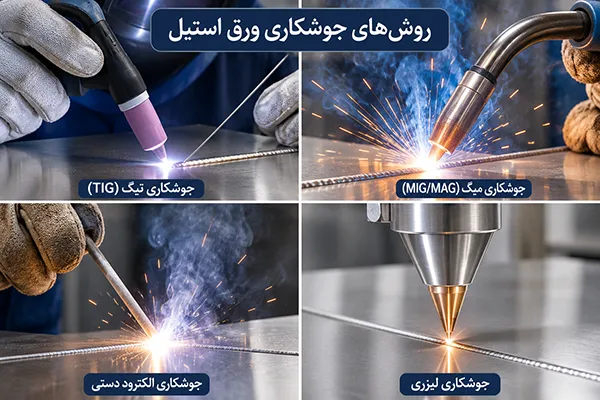
1- جوشکاری تیگ / آرگون (TIG / GTAW)
جوشکاری TIG (GTAW) رایجترین و پرکاربردترین روش برای جوشکاری ورق استیل صنعتی است. در این فرایند از یک الکترود غیرمصرفی از جنس تنگستن برای ایجاد قوس و ایجاد جوش و از آرگون بهعنوان یک گاز بیاثر برای محافظت از حوضچه جوش در برابر آلودگیهای محیطی و اکسیداسیون استفاده میشود.
باتوجهبه اینکه در جوشکاری TIG امکان کنترل دقیق آمپراژ و افزودن دستی یا بدون فیلر (جوش پالسی) وجود دارد، خط جوش کاملا صاف، ظریف و باکیفیت ایجاد میکند. این روش به دقت فوقالعاده و توانایی بالا در ایجاد خط جوشهای تمیز شهرت دارد. گزینهای ایدهآل برای جوش قطعات استیلی است که بسیار نازک هستند یا زیبایی ظاهری و دقت بالا در آنها اولویت دارد.
مزایای جوشکاری ورق نازک استیل به روش TIG
استفاده از روش TIG برای جوشکاری استیل مزایای متعدد و برجستهای به همراه دارد:
- کنترل عالی بر میزان حرارت ورودی: این ویژگی به حفظ یکپارچگی ساختاری قطعه کمک کرده و از تاب برداشتن یا دفرمه شدن استیل جلوگیری میکند.
- حفظ مقاومت در برابر خوردگی: جوشکاری تیگ تضمین میکند که ناحیه جوش دادهشده خواص ضدزنگ بودن خود را که ویژگی اصلی و حیاتی استیل است، بهطور کامل حفظ کند.
2- جوشکاری لیزری (Laser Welding)
جوشکاری لیزری (Laser Welding) مدرنترین و دقیقترین روش جوشکاری ظریف استیل است که با استفاده از پرتوهای متمرکز لیزر، فلزات را ذوب کرده و به یکدیگر متصل میکند. اشعه لیزر باعث ایجاد حرارت بسیار متمرکز و محدود میشود؛ بنابراین منطقه تحت تاثیر حرارت بسیار کوچک خواهد بود و احتمال تاببرداشتن یا دفرمه شدن متریال به حداقل میرسد. به همین دلیل این روش جوشکاری برای اتصال ورق استیل نازک و قطعات بسیار حساس بهترین گزینه است.
برخلاف روشهای سنتی، در جوشکاری لیزری نیازی به مواد پرکننده (فیلر) نیست. همین موضوع باعث میشود که اتصالات به روش تمیزتر و کارآمدتر انجام شود. این روش به دلیل قابلیت کار روی طیف وسیعی از فلزات با ضخامتهای مختلف، به یک روش کلیدی برای صنایعی تبدیل شده است که به جوشهای دقیق و بادوام نیاز دارند. چه برای یک قطعه کوچک و چه برای یک سازه بزرگ، با استفاده از جوشکاری لیزری کنترل و ثبات بینظیری خواهید داشت.
مزایای جوشکاری ظریف استیل به روش لیزری
جوشکاری لیزری در مقایسه با روشهای سنتی جوشکاری، مزایای بیشماری برای کار با استیل دارد:
- دقت و کیفیت بالا: پرتو متمرکز لیزر امکان جوشکاری فوقالعاده دقیق را فراهم میکند که حاصل آن اتصالات باکیفیت با حداقل تغییر شکل است.
- سرعت و راندمان بالا: بهطور قابلتوجهی سریعتر از روشهای متداول است که باعث افزایش بهرهوری و کاهش زمان تولید میشود.
- ورودی حرارت حداقلی: حرارت موضعی و محدود، از تغییرات حرارتی جلوگیری کرده و خواص متالورژیکی متریال را حفظ میکند.
- انعطافپذیری: جوشکاری لیزری را میتوان روی طیف وسیعی از گریدها از ورق استیل 304 براق تا ورق استیل 410 و ضخامتهای مختلف استیل به کار برد.
3- جوشکاری نقطهای
در جوشکاری نقطهای (Spot Welding) دو قطعه فلزی در نقاط مشخصی به یکدیگر متصل میشوند. در این روش، کل خط اتصال جوش داده نمیشود. جوشکاری فقط در نقطههای کوچک و معین انجام میشود که هرکدام توانایی نگهداشتن ورقهای فلزی در کنار یکدیگر را دارند. استفاده از این روش برای اتصال ورقهای فلزی به دلیل سرعت و قابلیت اعتماد بالا بسیار رایج است.

در این فرایند، دو ورق فلزی روی یکدیگر قرار گیرند. سپس ورقها میان دو الکترود مسی فشرده میشوند. این الکترودها فشار لازم را روی ورقها اعمال میکنند و جریان الکتریسیته را از میان آنها عبور میدهند. از آنجا که فلز در برابر جریان مقاومت میکند، در نقاط تماس حرارت تولید میشود. این گرما فلز را در همان نقاط ذوب میکند. در نتیجه با قطع شدن جریان برق و سرد شدن فلز مذاب یک اتصال محکم تشکیل میشود. روش جوشکاری نقطهای استیل نازک برای ساخت لوازم خانگی، مبلمان فلزی و بدنه خودرو بسیار مناسب است. برای مثال در درب خودرو، پنل اصلی توسط صدها نقطه جوش کوچک در جای خود محکم شده است.
مزایای جوشکاری ورق استیل نازک به روش نقطهای
- بهترین ویژگی جوشکاری نقطهای عدم نیاز به سیمجوش (فیلر) یا گاز محافظ است. به همین دلیل فرایندی ساده و تمیز به شمار میرود.
- این روش ضایعات متریال را به حداقل میرساند و به دلیل سرعت بالا، گزینهای عالی برای تولید انبوه است.
4- جوشکاری میگ (MIG)
جوشکاری MIG یا جوشکاری قوس فلزی تحت پوشش گاز محافظ (GMAW)، یکی دیگر از روشهای پرطرفدار برای جوشکاری استیل است. این تکنیک بهطور معمول برای ورق استیل ضخیم و پروژههای بزرگ کاربرد دارد. در جوشکاری MIG، از یک سیمجوش پیوسته بهعنوان الکترود استفاده میشود که با ذوب شدن، حوضچه جوش را تشکیل میدهد؛ همین ویژگی باعث سرعت بالای این روش نسبتبه جوشکاری TIG میشود. اگر بهرهوری بالا بدون افت استحکام جوش برایتان اولویت دارد، جوشکاری ظریف استیل به روش MIG بهترین انتخاب است.
این روش بهعنوان یکی از سادهترین روشهای جوشکاری برای یادگیری شناخته میشود و در صنایعی که سرعت و دوام در آنها اهمیت کلیدی دارد، مورد استفاده قرار میگیرد.
توجه داشته باشید که این روش ممکن است دقت جوشکاری TIG را نداشته باشد و استفاده از آن برای سازهها و صنایعی که ظاهر نهایی و ظریفکاری در درجه دوم اهمیت قرار دارد توصیه میشود.
مزایای جوشکاری ظریف استیل به روش MIG
جوشکاری میگ گزینهای ایدهآل برای پروژههای بزرگ مقیاس است که در آنها راندمان و سرعت کار اهمیت بالایی دارد:
- مناسب قطعات ضخیم: توانایی مدیریت و جوشکاری ورقها و مقاطع ضخیم استیل با سرعت بالا، این روش را به گزینه اول صنایع ساختمانی و خودروسازی تبدیل کرده است.
- دسترسی و یادگیری آسان: این روش یکی از سادهترین انواع جوشکاری استیل و انتخابی عالی برای دستیابی به نتایج سریع است.
مقایسه روشهای جوشکاری استیل نازک در یک نگاه
جدول زیر به شما کمک میکند تا باتوجهبه ضخامت ورق استیل و حساسیت پروژه، بهترین و مناسبترین روش جوشکاری را انتخاب کنید.
| روش جوشکاری | دقت و کیفیت ظاهری | میزان حرارت ورودی | سرعت کار | کاربردهای اصلی |
| جوشکاری تیگ (TIG / GTAW) | بسیار بالا و تمیز | کنترلشده (نیازمند مهارت) | متوسط | صنایع غذایی، دارویی، دکوراتیو و قطعات حساس نازک |
| جوشکاری لیزری (Laser Welding) | فوقالعاده بالا و بینقص | بسیار کم (حداقل منطقه حرارتی) | بسیار بالا | صنایع پزشکی، الکترونیک، قطعات فوقالعاده ظریف و تولید انبوه |
| جوشکاری نقطهای (Spot Welding) | نقطهای و منظم (بدون فیلر) | موضعی و بسیار محدود | بسیار بالا | لوازم خانگی، مبلمان فلزی و بدنه خودرو |
| جوشکاری میگ (MIG / GMAW) | متوسط (نیازمند پرداختکاری) | نسبتا بالا | بالا | قطعات ضخیمتر، سازههای فلزی بزرگ و صنعتی |
اگر ورق استیل ضخامت متوسطی دارید، بهتر است روش جوشکاری CO2 را انتخاب کنید. برای کسب اطلاعات بیشتر با این نوع جوشکاری قوس الکتریکی، نگاهی به مقاله «جوشکاری co2 چیست» داشته باشید.
جوشکاری ورق استیل نازک چه تفاوتی با ورق ضخیم دارد؟
ضخامت فلز نقش تعیینکنندهای در نحوه اجرای فرایند جوشکاری دارد و درک تاثیر ضخامت بر رفتار متریال بسیار مهم است.
در ورقهای نازک فلز به سرعت داغ میشود و امکان جوشکاری سریع با انرژی پایین برای ایجاد خط جوشی ظریف و کمعمق فراهم است. مهمترین چالش جوشکاری ورق استیل نازک، سوراخ یا دفرمهشدن متریال در صورت اعمال بیشازحد حرارت است.
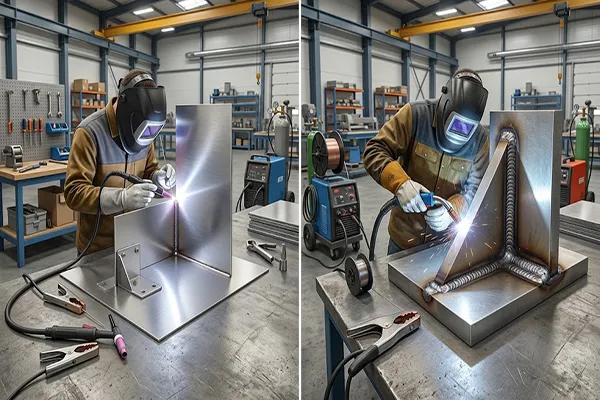
اگر هر دو ورق از نوع ورق استیل 316 ال، ولی ضخامت گرید انتخابی شما بالا باشد، برای دستیابی به نفوذ کامل، به توان بالاتر و سرعت جوشکاری پایینتر نیاز دارید. این کار باعث ایجاد تنش حرارتی بیشتر و عریضتر شدن منطقه تحتتاثیر حرارت برای دستیابی به یک جوشکاری باکیفیت و بینقص میشود.
بنابراین در جوشکاری ورق استیل نازک و ضخیم با چالشها، روشهای کنترل و تکنیکهای اجرایی کاملا متفاوتی روبهرو هستیم. جدول زیر تفاوتهای اصلی و پارامترهای کلیدی در جوشکاری لیزری ورقهای نازک و ضخیم را نشان میدهد:
| معیار مقایسه | ورق استیل نازک (زیر ۳ میلیمتر) | ورق استیل ضخیم |
| توان موردنیاز | پایین | بالا |
| سرعت جوشکاری | سریع و بالا | آهسته و کنترلشده |
| میزان خنککاری | حداقل نیاز | نیاز بالا و قوی |
| ورودی حرارت | به شدت کنترلشده و کم | عمقی |
| نوع جوش | ذوب سطحی و ظریف | حرارت و انرژی بالا برای ذوب عمقی |
| چالش اصلی | سوراخشدن و تاببرداشتن | عدم نفوذ کامل و انقباض زاویهای |
خرید ورق استیل باکیفیت از شهر استیل
انتخاب ورق استیل استاندارد و متناسب با فرایند ساخت، نقش مهمی در کیفیت نهایی جوشکاری و دوام قطعات دارد. شهر استیل با عرضه انواع ورق استیل صنعتی و دکوراتیو در گریدها و ضخامتهای متنوع، امکان انتخاب و خرید متریال موردنیاز پروژههای مختلف را فراهم کرده است.
نکات انتخاب هوشمندانهترین روش برای جوشکاری ظریف استیل
جوشکاری ورق نازک استیل، فقط یک اتصال ساده نیست. در این فرآیند شاهد تلفیق مهارت، دقت مهندسی و شناخت متالورژی فلزات هستیم. همانطور که بررسی کردیم به دلیل هدایت حرارتی پایین و ضریب انبساط بالای استیل، کنترل دقیق ورودی حرارت کلیدیترین فاکتور برای جلوگیری از تاببرداشتن، سوراخشدن یا افت مقاومت خوردگی ورق است.
روشهای مدرنی مثل جوشکاری TIG و جوشکاری لیزری به دلیل حرارت موضعی و کنترلپذیری فوقالعاده، بهترین و کارآمدترین گزینهها برای نازککاری و ظریفکاری استیل هستند؛ اما در نهایت انتخاب روش مناسب باید باتوجهبه ضخامت دقیق ورق، بودجه پروژه، حساسیتهای ظاهری و میزان تولید انجام شود.
این نکته مهم را نیز فراموش نکنید که پایه و اساس یک جوشکاری بینقص، کیفیت متریال اولیه است. استفاده از ورقهای استیل استاندارد، با ترکیب شیمیایی دقیق و ضخامت یکنواخت، تا حد زیادی از چالشها و خطاهای حین جوشکاری میکاهد. مجموعه شهر استیل بهعنوان یکی از معتبرترین و باسابقهترین مراکز تخصصی واردات و فروش استیل همواره متعهد به عرضه مستقیم محصولات باکیفیت و استاندارد بینالمللی است. از انواع ورقهای نازک استیل دکوراتیو و صنعتی تا مقاطع خاص، همگی با دقیقترین ضخامتها آماده تحویل هستند. کارشناسان مجرب شهر استیل آمادهاند تا شما را در انتخاب مناسبترین گرید، ضخامت استیل متناسب با نوع فرایند ساخت و جوشکاری و دریافت بهروز قیمت ورق استیل 201 و هر گریدی که مدنظرتان است راهنمایی کنند.
