
بلاگ
3 روش جوشکاری استیل 304؛ نکات مهم قبل و بعد جوشکاری
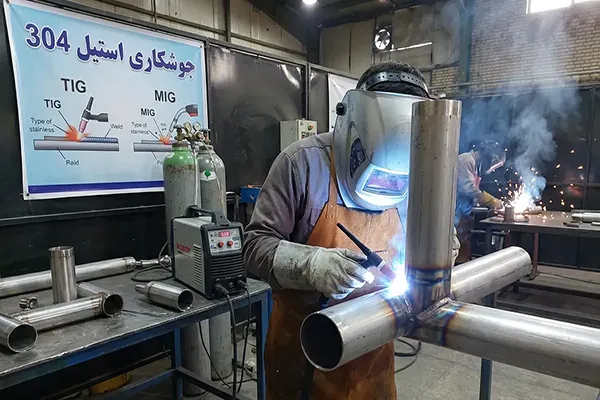
استیل 304 یکی از پرکاربردترین گریدهای استیل ضدزنگ آستنیتی است که به دلیل مقاومت مناسب در برابر خوردگی، شکلپذیری و جوشپذیری مطلوب، در ساخت تجهیزات، لولهها، مخازن و قطعات صنعتی استفاده میشود. برای دستیابی به یک اتصال سالم و بادوام، صرفا انتخاب استیل 304 کافی نیست و باید روش جوشکاری، فلز پرکننده و پارامترهای فرآیند متناسب با شرایط قطعه انتخاب شوند.
در این مقاله شهر استیل 3 روش جوشکاری استیل 304 شامل TIG، MIG و جوشکاری قوس الکتریکی دستی (SMAW) را بررسی میکنیم و نحوه اجرای هر روش را توضیح میدهیم. همچنین نکات مهم قبل و بعد از جوشکاری استیل 304، نحوه کنترل حرارت، تمیزکاری سطح، انتخاب فیلر و رایجترین مشکلات این فرآیند را بررسی میکنیم تا کیفیت و عملکرد اتصال نهایی را بهبود دهید.
آیا استیل 304 قابل جوشکاری است؟
استیل 304 به دلیل ساختار آستنیتی، جوشپذیری مناسبی دارد و آن را با چند فرآیند مختلف میتوان جوشکاری کرد. این گرید را میتوان با انتخاب روش مناسب به قطعات دیگر از این جنس مانند میلگرد استیل ۳۰۴، ورق استیل و … یا برخی گریدهای سازگار متصل کرد.
در هنگام جوشکاری لوله استیل 304 باید عواملی مانند حرارت ورودی، سرعت جوشکاری، انتخاب فلز پرکننده، گاز محافظ و تمیزی سطح بهدقت کنترل شوند.
در جوشکاری لوله استیل نیز انتخاب روش مناسب اهمیت بیشتری پیدا میکند؛ زیرا ضخامت کم، شکل استوانهای لوله و موقعیت اتصال ممکن است کنترل حوضچه مذاب و حرارت را دشوارتر کند.
بهترین روشهای جوشکاری استیل 304 کداماند؛ معرفی 3 روش متداول
انتخاب بهترین روش جوشکاری استیل 304 باید براساس ضخامت استیل، نوع قطعه (پروفیل استیل ۳۰۴، میلگرد، ورق و …) نوع اتصال، موقعیت جوش، الزامات کیفیت و شرایط کاری پروژه انجام شود. در ادامه با سه روشی که برای جوش این استیل متداول و مناسب هستند آشنا میشویم:
- جوشکاری MIG
- جوشکاری TIG
- جوشکاری قوس الکتریکی دستی (SMAW)
1. جوشکاری TIG استیل 304
جوشکاری به روش TIG یا GTAW (Gas Tungsten Arc Welding) یکی از دقیقترین روشها برای جوشکاری انواع ورق استیل صنعتی از جمله استنلس استیل 304 است. در این فرآیند قوس الکتریکی بین یک الکترود تنگستن غیرمصرفی و قطعه کار ایجاد میشود. گاز محافظ که معمولا آرگون است از طریق تورچ به ناحیه جوش هدایت میشود تا حوضچه مذاب را از تماس با اکسیژن و سایر گازهای موجود در هوا محافظت کند. در صورت نیاز، فلز پرکننده بهصورت جداگانه و کنترلشده به حوضچه مذاب اضافه میشود.
برای جوشکاری TIG استیل 304، ابتدا سطح قطعات باید کاملا تمیز و لبهها متناسب با نوع اتصال آماده شوند. سپس قطعات در موقعیت مناسب فیکس میشوند و تورچ با زاویه مناسب نسبتبه سطح قرار میگیرد.
مزیت اصلی TIG، کنترل دقیق حوضچه مذاب و ایجاد جوش تمیز و کمپاشش است؛ به همین دلیل برای ورقهای نازک، کاربردهای حساس و اتصالاتی که ظاهر جوش اهمیت دارد بسیار مورد استفاده قرار میگیرد.
2. جوشکاری MIG استیل 304
جوشکاری ورق استیل ۳۰۴ به روش MIG یا GMAW (Gas Metal Arc Welding) فرآیندی نیمهخودکار یا خودکار است که در آن قوس الکتریکی بین سیم جوش مصرفشونده و قطعه کار ایجاد میشود. سیم جوش بهصورت پیوسته از داخل تورچ تغذیه خواهد شد و همزمان نقش الکترود و فلز پرکننده را ایفا میکند. گاز محافظ نیز از ناحیه تورچ خارج میشود و حوضچه مذاب را در برابر آلودگیهای جوی محافظت میکند.
در جوشکاری MIG، پس از تمیزکاری و آمادهسازی محل اتصال، سیم جوش متناسب با گرید پایه انتخاب میشود. ER308L یکی از فیلرهای رایج برای جوشکاری 304 و 304L است.
سپس اپراتور، جریان، ولتاژ، سرعت تغذیه سیم و دبی گاز محافظ را متناسب با آنالیز شیمیایی استیل 304، ضخامت قطعه و نوع اتصال تنظیم میکند. با نزدیک شدن تورچ به محل اتصال، قوس شکل گرفته و سیم جوش بهطور مداوم ذوب میشود. حرکت یکنواخت تورچ در امتداد درز، فلز مذاب را در مسیر اتصال توزیع میکند و پس از انجماد، پاس جوش را تشکیل میدهد.
3. جوشکاری قوس الکتریکی دستی استیل 304
جوشکاری با الکترود روکشدار یا SMAW (Shielded Metal Arc Welding) یکی دیگر از روشهای قابل استفاده برای جوشکاری استنلس استیل 304 است. در این فرآیند قوس الکتریکی بین الکترود مصرفشونده و قطعه کار ایجاد میشود. روکش الکترود هنگام سوختن، گاز و سرباره محافظ ایجاد میکند و از حوضچه مذاب در برابر آلودگیهای محیطی محافظت میشود.
برای اجرای این روش، ابتدا قطعات تمیز و در موقعیت مناسب فیکس میشوند. سپس الکترود مناسب استیل ضدزنگ، مانند E308L، در دستگاه قرار میگیرد. با برقراری قوس، نوک الکترود و بخشی از فلز پایه ذوب میشود و حوضچه جوش شکل میگیرد. اپراتور با حفظ طول قوس و سرعت حرکت مناسب، الکترود را در امتداد درز حرکت میدهد. پس از سرد شدن هر پاس، سرباره ایجادشده باید کاملا تمیز شود و در صورت نیاز پاس بعدی اجرا شود.
مهمترین مزیت SMAW، سادگی تجهیزات و امکان اجرای جوش در محیطها و موقعیتهای مختلف است. به همین دلیل برای تعمیرات، نصب و پروژههای کارگاهی کاربرد زیادی دارد.
اگر برای اجرای پروژههایتان قصد خرید لوله استیل 304 دارید، با کارشناسان شهر استیل در تماس باشید.
مقایسه 3 روش جوشکاری استیل 304
در مقایسه کلی سه روش جوشکاری استیل 304 باید گفت:
- سرعت TIG نسبتبه MIG کمتر است و مهارت اپراتور برای اجرای دقیق اهمیت بالایی دارد.
- MIG نسبتبه TIG سرعت رسوب و بهرهوری بالاتری دارد و برای اتصالات طولانی، قطعات با ضخامت متوسط و کاربردهای تولیدی گزینه مناسبی است. با این حال کنترل پارامترها در آن اهمیت بالایی دارد؛ زیرا حرارت ورودی بیشازحد احتمال تاببرداشتن قطعه و تغییرات نامطلوب در ناحیه متاثر از حرارت را افزایش میدهد.
- سرعت SMAW نسبتبه MIG پایینتر است و به دلیل ایجاد سرباره، تمیزکاری بین پاسها اهمیت بالایی دارد.
بهاینترتیب استفاده از روش TIG زمانی مناسبتر است که دقت، کنترل حوضچه و کیفیت ظاهری جوش در اولویت باشد. MIG برای افزایش سرعت و بهرهوری در کارهای تولیدی و اتصالات طولانی مناسب است و SMAW به دلیل تجهیزات سادهتر و انعطافپذیری بیشتر، برای تعمیرات و عملیات اجرایی در شرایط مختلف به کار میرود.
برای اطلاع از قیمت روز استیل 304 برای اجرای پروژههای صنعتیتان با کارشناسان شهر استیل در تماس باشید.
نکات مهم قبل و بعد از جوشکاری استیل 304
برای دستیابی به یک اتصال سالم در جوشکاری استیل 304، فقط انتخاب دستگاه و الکترود مناسب کافی نیست. آمادهسازی سطح، کنترل حرارت، انتخاب فلز پرکننده و نحوه خنک شدن قطعه، همگی روی کیفیت نهایی جوش اثر میگذارند. رعایت نکات زیر نقش مهمی در کاهش احتمال ایجاد ترک، تغییر شکل و سایر عیوب جوش استیل دارند:
نکات مهم قبل و حین جوشکاری
- انتخاب فلز پرکننده مناسب: فیلر یا الکترود باید با گرید پایه سازگاری داشته باشد. برای استیل 304 و 304L، استفاده از فیلرهای خانواده 308L در بسیاری از کاربردها رایج است. انتخاب نهایی باید بر اساس روش جوشکاری و مشخصات فنی اتصال انجام شود.
- تمیزکاری سطح: پیش از جوشکاری، محل اتصال را از روغن، چربی، گردوغبار و اکسیدها پاک کنید. همچنین از ابزار آلوده به ذرات فولاد کربنی برای تمیزکاری استیل استفاده نکنید.
- کنترل حرارت ورودی: جریان، ولتاژ و سرعت جوشکاری باید متناسب با ضخامت قطعه تنظیم شوند. حرارت بیش از حد میتواند باعث تاببرداشتن، تغییر رنگ شدید و کاهش مقاومت به خوردگی ناحیه جوش شود.
- کنترل پاسها: در قطعات ضخیم، اجرای جوش در چند پاس و مدیریت توالی پاسها به کنترل تجمع حرارت و تنشهای ناشی از انقباض کمک میکند.
- پیشگرم کردن: استیل 304 معمولاً به پیشگرم عمومی نیاز ندارد؛ بنابراین پیشگرم 150 تا 200 درجه را نباید بهعنوان یک دستور ثابت در نظر گرفت. در شرایط خاص، دمای قطعه باید طبق دستورالعمل جوشکاری تعیین شود.
- محافظت با گاز مناسب: در روشهایی مانند TIG و MIG، گاز محافظ باید بهدرستی انتخاب و دبی آن تنظیم شود. برای TIG استیل 304، آرگون خالص یکی از گازهای رایج است. وزش باد نیز باید کنترل شود تا پوشش گاز محافظ مختل نشود.
نکات مهم بعد از جوشکاری
- پاک کردن سطح جوش: پس از پایان کار، سرباره، اکسیدها و آلودگیهای سطح جوش را بهموقع پاک کنید. در صورت نیاز میتوان از سنگزنی، برسکاری مناسب، پولیش یا پیکلینگ و پسیواسیون برای بهبود وضعیت سطح استفاده کرد.
- اجتناب از خنککاری ناگهانی: از خنککاری ناگهانی قطعه خودداری کنید؛ اجازه دهید قطعه تحت شرایط کنترلشده خنک شود.
- عملیات حرارتی: این اقدام پس از جوشکاری استیل 304 بهصورت عمومی الزامی نیست و فقط در صورت وجود الزامات خاص پروژه یا استاندارد مربوطه باید انجام شود.
آخرین قیمت توری استیل 316 را از شهر استیل استعلام بگیرید.
مشکلات رایج هنگام جوشکاری استیل 304
استیل 304 از جمله گریدهای فولاد زنگنزن با جوشپذیری مناسب است؛ اما دستیابی به یک اتصال باکیفیت به انتخاب صحیح روش، کنترل حرارت و آمادهسازی دقیق قطعات بستگی دارد. رایجترین مشکلاتی که ممکن است هنگام جوشکاری این گرید ایجاد شوند عبارتند از:
- تاببرداشتن و تغییر شکل قطعه: حرارت ورودی زیاد یا توزیع نامناسب باعث اعوجاج، بهخصوص در ورقها و لولههای نازک میشود.
- ترک و عیوب متالورژیکی: انتخاب نامناسب فلز پرکننده، کنترل نکردن شرایط جوش و اجرای نامناسب فرآیند احتمال ایجاد ترک را افزایش میدهد.
- تخلخل در جوش: آلودگی سطح، رطوبت یا محافظت ناکافی گاز میتواند باعث ایجاد حفرههای گازی در فلز جوش شود.
- اکسیداسیون و تغییر رنگ: محافظت نامناسب از حوضچه مذاب، بهویژه در جوشکاری TIG ممکن است باعث اکسید شدن سطح و تغییر رنگ شدید ناحیه جوش شود.
- نفوذ ناکافی یا سوختگی لبهها: تنظیم نامناسب جریان، ولتاژ و سرعت حرکت تورچ یا الکترود کیفیت و شکل اتصال را تحتتاثیر قرار میدهد.
- کاهش مقاومت به خوردگی: آلودگی سطح با ذرات فولاد کربنی، حرارت بیشازحد یا باقی ماندن اکسیدهای سطحی عملکرد ضدخوردگی استیل را کاهش میدهد.
برای رسیدن به نتیجه مطلوب، ابتدا گرید و ضخامت استیل، نوع اتصال و شرایط کاری را مشخص کرده و سپس روش جوشکاری مناسب را انتخاب کنید. سطح اتصال باید کاملا تمیز باشد و فلز پرکننده متناسب با گرید پایه انتخاب شود. در زمان اجرا نیز جریان، ولتاژ، سرعت جوشکاری و دبی گاز محافظ را براساس ضخامت و فرآیند مورد استفاده تنظیم کنید و تا حد امکان از ایجاد حرارت ورودی غیرضروری جلوگیری شود.
در نهایت دقت در آمادهسازی، کنترل حرارت و انتخاب صحیح روش و مواد مصرفی سه عامل اصلی برای دستیابی به یک جوش تمیز، مستحکم و مقاوم در استیل 304 هستند.
